日志
过程能力(工序能力)分析
| |
摘要:在产品制造过程中,工序是保证产品质量的最基本环节。工序能力分析是质量管理的一项重要的技术基础工作。它有助于掌握各道工序的质量保证能力,为产品设计、工艺、工装设计、设备的维修、调整、更新、改造提供必要的资料和依据。
1) 过程能力
是指过程要素已经标准化,即在受控状态下实现过程目标的能力。受控状态是:
•对象确定(产品、项目);
•方法确定(作业方法);
•手段确定(硬件、人员、环境);
•场所确定;
•时间确定。
2) 过程变异的因素(5M1E)
•人(Man)
•机 (Machine)
•料 (Material)
•法 (Methad)
•测 (Measure)
•环 (Environment)
3) 过程变异类别
没有两件产品或特性是完全相同的,因为任何过程都有存在许多变差的原因。产品间的差距也许很大,也许小得无法测量,但这些差距总是存在的。位于规定的公差
的范围的零件是可接受的,超出规定公差范围之外的零件是不可接受的;然而,在管理任何一个过程减少变差时,都必须追究造成变差的原因,首先是区分普通原因
和特殊原因。
● 正常变异(偶然因素变异或普通原因变异)
a)不可避免的原因,是属于控制状态下的变异,这种原因对过程响程度很小,不值得调查、不值得改善,如果要去改善,成本很高;
b)正常波动服从统计规律;
c)偶然性因素引起的差异为随机误差。
● 异常变异(系统因素变异或特殊原因变异)
a)可避免的,属人为因素造成,必须彻底追查原因采取措施,这种原因对过程影响很大,会造成很大的损失(如使用失效的仪器测量,测量的方法不对或使用未经培训的人员测量等;
b)异常波动没有统计规律;
c)系统性因素引起的差异为条件误差。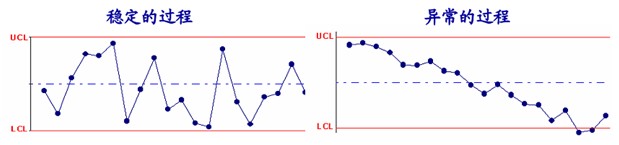
4)过程能力(工序能力)指数
是指过程能力与过程目标相比较的定量描述的数值,即表示过程满足产品质量标准(产品、规格、公差)的程度。一般以Cp或Cpk表示。
•Cp适用于质量标准规格的中心值与实测数据的分布中心值一致即无偏离的情况下;
•而Cpk适用于质量标准规格的中心值与实测数据的分布中心不一致,即有偏离的情况下。
•工序能力与生产能力有着本质的区别,工序能力是指质量上所能达到的程度,而生产能力是指数量上所能达到的程度,一个指质量,一个指数量。
•当过程处于稳定状态(生产要素处于理想状态)时,产品的计量质量特性值有99.37%落在 µ ± 3δ(西格玛)范围内。
过程能力指数CPK免费下载地址:http://www.gztaiyou.com/QC/CPK.html


 鲁公网安备 37060202000128号